



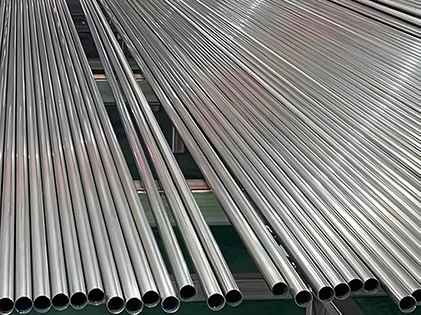
Os materiais tubulares utilizados em aplicações de precisão estão sujeitos a requisitos excepcionalmente rigorosos em relação à tolerância dimensional, acabamento superficial e estabilidade estrutural.Tubo de aço CDW-um tubo-de aço de precisão estirado a frio e soldado por resistência elétrica (ERW)-é fabricado usando tubos ERW de alta-frequência como material base. Através de um processo de estiramento a frio-de múltiplos passes utilizando mandris internos, o material passa por uma redução precisa do diâmetro, desbaste da parede e acabamento do furo interno.
Esse processo é aprimorado ainda mais pelo recozimento brilhante e pelo endireitamento de precisão, atingindo, em última análise, tolerâncias dimensionais em nível de mícron. Conseqüentemente, o tubo de aço CDW é um componente crítico em áreas onde a precisão dimensional é fundamental,-como cilindros hidráulicos e eixos de transmissão automotiva.
Seleção de matéria-prima
Escolhendo tubos ERW
A matéria-prima consiste em tiras de aço laminadas a quente-de alta-qualidade-de baixo-carbono ou aço inoxidável-que, após o corte longitudinal, são alimentadas em uma linha de produção ERW. As tiras de aço selecionadas são submetidas a um rigoroso controle quanto ao desvio de espessura e perfil da tira; os blanks de tubos soldados resultantes devem exibir uma microestrutura de solda uniforme, bem como ovalidade e excentricidade de espessura de parede extremamente baixas, estabelecendo assim a precisão geométrica ideal e a integridade da solda necessária para processos subsequentes de trefilação a frio.
Preparando Aço para Desenho
Os tarugos de tubos soldados passam por um processo de tratamento sequencial-que compreende decapagem, fosfatização e ensaboamento-para remover incrustações da superfície e formar uma película lubrificante densa, reduzindo assim o atrito durante o processo de trefilação. Posteriormente, os tarugos são cortados em comprimentos precisos e suas extremidades são estampadas para garantir a inserção suave do mandril, estabelecendo assim condições iniciais limpas e dimensionalmente uniformes para trefilação a frio de precisão.
Formação e Soldagem de Tubos
Processo de formação de tubo de tira de aço
O material base ERW utilizado na produção passa pela formação inicial do tubo através de um processo contínuo de formação de tiras de aço. A tira de aço é continuamente dobrada-a frio por meio de uma série de rolos de formação, enrolando-se gradualmente em um tubo cilíndrico, garantindo ao mesmo tempo que as bordas adjacentes se alinhem perfeitamente.
Para atender às rigorosas demandas da fabricação de tubos de precisão, equipamentos de monitoramento dimensional de circuito-fechado são empregados durante todo o processo para realizar correções-em tempo real na circularidade do tubo bruto. Isso garante que a concentricidade do tubo moldado atenda aos padrões exigidos, estabelecendo assim uma base tubular uniforme e estável para operações subsequentes de soldagem e trefilação a frio.
Processo de soldagem de costura
Utilizando indução de alta{0}}frequência ou soldagem por contato, as bordas da peça bruta do tubo são rapidamente aquecidas até a temperatura de soldagem e subsequentemente consolidadas por rolos de compressão para formar uma costura de solda contínua. A zona de solda passa imediatamente pela remoção de rebarbas internas e externas, bem como pelo-recozimento da costura em linha; esse processo elimina microestruturas frágeis e duras, garantindo que a resistência e a tenacidade da costura de solda correspondam às do material de base, atendendo assim aos requisitos de deformação severa durante a trefilação a frio.
Estiramento a frio sobre mandril
Processo de desenho de precisão
A trefilação a frio do mandril é um processo central para aumentar a precisão do tubo e eliminar vestígios de costura de solda; também constitui a principal tecnologia que distingue os tubos de aço CDW (soldados a frio) dos tubos ERW (soldados por resistência elétrica) convencionais. Um tubo pré-tratado é encaixado sobre um mandril longo e unido através de uma matriz de metal duro.
Sob a forte restrição da matriz, o diâmetro externo do tubo é reduzido, enquanto seu furo interno é definido e polido pelo mandril, conseguindo simultaneamente redução do diâmetro, redução da espessura da parede e acabamento da superfície interna em uma única passagem.
Alcançando precisão dimensional
Aproveitando matrizes de precisão e uma velocidade de trefilação estável, os tubos-trefilados a frio podem atingir uma tolerância de diâmetro externo de ±0,05 mm, uma tolerância de espessura de parede de ±0,03 mm e uma rugosidade da superfície interna de Ra menor ou igual a 0,8 μm. O desenho do mandril de múltiplas-passagens corrige efetivamente pequenas irregularidades no tarugo do tubo, ao mesmo tempo que melhora significativamente a retilineidade, alcançando assim uma precisão controlada no nível do mícron.
Tratamento Térmico e Dimensionamento
Recozimento para alívio do estresse
O endurecimento induzido pela trefilação a frio deve ser eliminado por meio de recozimento brilhante não{0}oxidante. Em um forno contínuo que utiliza uma atmosfera protetora de nitrogênio-hidrogênio, a tubulação passa por recozimento de recristalização para aliviar totalmente as tensões residuais, restaurar a ductilidade e ajustar sua resistência e dureza. Além disso, a superfície permanece brilhante e limpa-livre de quaisquer camadas descarbonetadas-proporcionando assim um tarugo estruturalmente uniforme para o processo de dimensionamento final.
Dimensionamento e endireitamento
Após a conclusão do processo de recozimento, o material segue para as etapas de dimensionamento e endireitamento para corrigir ainda mais erros de retilineidade e circularidade. Posteriormente, ele passa por uma máquina de endireitamento de vários-rolos para refinar sua retilineidade até 0,5 mm/m, eliminando assim deformações de flexão e torção e garantindo que a tubulação atenda aos padrões rigorosos de consistência dimensional e retilineidade exigidas para montagem de precisão.
Controle de qualidade
Inspeção e Teste
Todos os tubos acabados passam por correntes parasitas automatizadas ou detecção ultrassônica de falhas, inspeção dimensional completa e exame visual da superfície para eliminar defeitos como rachaduras e dobras. Ao mesmo tempo, amostras aleatórias são conduzidas para testes de tração, dureza, achatamento e alargamento para verificar as propriedades mecânicas e a adaptabilidade do processo, garantindo assim que cada tubo mantenha um padrão consistente de qualidade.
Personalização para necessidades de precisão
Adaptado às condições operacionais-de uso final específicas, um conjunto abrangente de soluções está disponível-incluindo classes de aço personalizadas, cromagem interna, processamento final especializado (como estampagem, alargamento e ranhuramento) e controle de limpeza rigoroso. Desde a composição da matéria-prima até a embalagem final, o fabricante emprega uma cadeia de processos flexível para atender às especificações exclusivas de cada cliente em relação a tolerâncias, acabamento superficial e desempenho, proporcionando assim um suporte técnico verdadeiramente integrado.
Aplicações do tubo de aço CDW
A tubulação CDW é amplamente utilizada em sistemas automotivos, componentes mecânicos, linhas hidráulicas e diversas aplicações de engenharia. No setor automotivo, é frequentemente empregada em linhas de freio hidráulico, linhas de óleo de transmissão de precisão e mangas de haste de amortecedor.
No campo de máquinas de construção, é adequado-para uso como cilindros hidráulicos e componentes pneumáticos de precisão. Além disso, ele serve como um componente essencial em aplicações de máquinas-ferramentas de precisão, instrumentação e equipamentos de automação-onde é necessária precisão extremamente alta no ajuste de tubos-substituindo efetivamente certos tipos de tubos de aço de precisão sem costura e permitindo que os clientes controlem efetivamente os custos de aquisição.
Conclusão
A fabricação de precisão deTubo de aço CDWconstitui um sistema abrangente e interconectado caracterizado por controle de qualidade em várias-camadas. O processo começa com a soldagem por resistência elétrica, seguida pela conformação do tubo e soldagem por costura; os tubos passam então por trefilação a frio com mandril, seguida de tratamento térmico, dimensionamento dimensional, endireitamento e inspeção rigorosa. Após a conclusão dessas etapas, o tubo resultante exibe precisão dimensional, qualidade de superfície e propriedades mecânicas excepcionais.